
Какие фото и замеры нужны для изготовления амортизатора по старой детали
Опубликовано: 20.10.2026
Изготовление резинометаллического амортизатора по образцу — распространенная задача для специализированной техники, включая дорожные катки, экскаваторы и сельскохозяйственные машины. В ситуациях, когда штатные запчасти сняты с производства или их доставка занимает месяцы, заказ детали по физическому образцу часто становится единственным способом вернуть оборудование в строй. В таких условиях производитель не имеет конструкторской документации и опирается исключительно на данные, предоставленные заказчиком. Качество и точность этих данных определяют, насколько точно копия повторит оригинал.
Фотографии желательно дополнять размерами и данными о рабочей нагрузке; более полный перечень есть в материале о подготовке образца амортизатора к изготовлению.
Почему исходные данные определяют результат
Процесс обратного инжиниринга требует строгой дисциплины. Изготовитель восстанавливает чертеж по фрагментам информации. Если в предоставленных замерах есть погрешность, она заложится в готовое изделие. Ошибка в 1–2 миллиметра на межцентровом расстоянии приможет приводить к тому, что амортизатор не встанет в посадочные места без перекоса. Перекос, в свою очередь, вызывает ускоренный износ штока и уплотнений, сводя на нет ресурс новой детали. Поэтому этап сбора размеров и фотографирования требует такой же внимательности, как и дефектация на производстве.
Инструменты для проведения замеров
Для получения корректных цифр бытовой рулетки или линейки недостаточно. Посадочные размеры и диаметры часто задаются с допусками в десятые доли миллиметра. Базовый набор для снятия параметров включает:
- Штангенциркуль с точностью измерения 0.1 мм (предпочтительно цифровой для исключения ошибок считывания).
- Резьбомер для метрических и дюймовых резьб.
- Рулетка или жесткая металлическая линейка для габаритных размеров (длин свыше 300 мм, где штангенциркуль не хватает хода).
- Угломер, если крепежные уши имеют непараллельные оси.
Обязательные линейные замеры
Геометрия амортизатора описывается несколькими ключевыми размерами. Измерения проводят на очищенной от грязи детали, предварительно сняв с нее резиновые втулки и стопорные кольца, если они препятствуют доступу к чистому металлу.
| Параметр | Как измерять | Почему это важно |
|---|---|---|
| Длина в полностью растянутом состоянии | Расстояние между центрами крепежных узлов (проушин или торцов резьбы) при выдвинутом штоке. | Задает верхнюю границу рабочего хода и габарит ниши. |
| Длина в полностью сжатом состоянии | Межцентровое расстояние при вдвинутом до упора штоке. | Определяет минимальный габарит. Критично для предотвращения удара в отбойник. |
| Полный ход штока | Разница между растянутой и сжатой длинами. | Главный параметр для расчета объема цилиндра и клапанной системы. |
| Диаметр штока | Замер штангенциркулем в чистой зоне, без следов износа. | Влияет на площадь вытесняемого объема и усилие отдачи. |
| Внешний диаметр рабочего цилиндра | Замер по гладкой части корпуса (без учета сварных швов или бонок). | Определяет объем масла и габариты внутренних клапанов. |
| Ширина проушины (ушки) | Толщина металла в зоне крепления. | Обеспечивает посадку без люфта по оси пальца. |
| Внутренний диаметр проушины | Замер по металлу после выпрессовки резинометаллического шарнира. | Посадочное место под палец или новую втулку. |
Если амортизатор находится в газонаполненном состоянии и сжать его вручную невозможно, допускается расчетный метод. Необходимо измерить длину видимой части штока от торца направляющей втулки до крепежного узла. Сравнив эту длину с общим габаритом, можно с приемлемой точностью вычислить ход и длину в сжатом состоянии.
Особенности резьбовых креплений
Если один из концов амортизатора крепится через шпильку или шток с резьбой, определение только номинального диаметра недостаточно. Обязательно фиксируется шаг резьбы. В спецтехнике встречается как метрическая резьба с мелким шагом (например, M14×1.5), так и дюймовая. Шаг измеряется резьбомером. При его отсутствии можно приложить к виткам линейку и посчитать количество ниток на дюйм (для дюймовой) или расстояние между вершинами двух соседних витков.
Дополнительно для резьбового конца указывается:
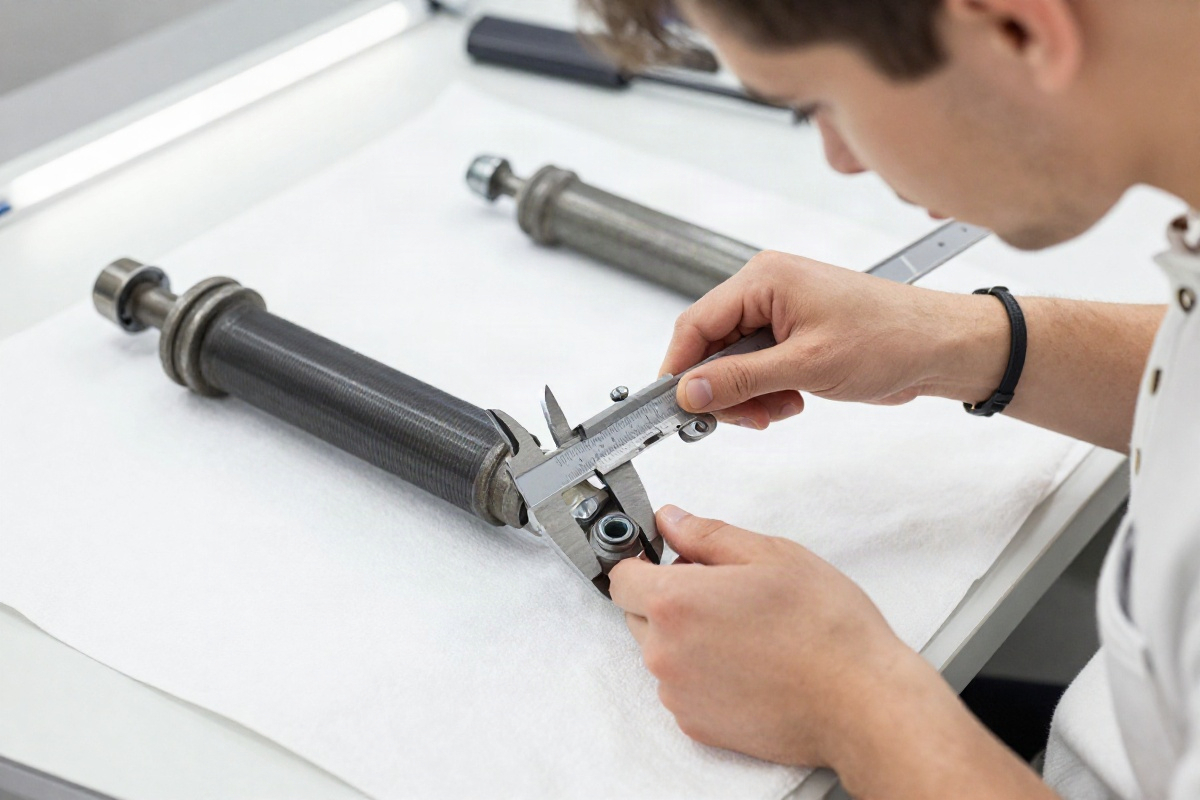
- Длина резьбовой части (от торца до гладкого участка).
- Наличие и размер проточки под ключ (шестигранник или квадрат) для удержания при монтаже.
- Направление резьбы (правая или левая). Левая резьба в амортизаторах встречается редко, но ошибка здесь критична.
- Наличие контргайки, ее шаг и размер под ключ.
Требования к фотографиям детали
Фотографии служат визуальным подтверждением замеров и источником информации, которую сложно или невозможно выразить цифрами. К ним предъявляются требования по качеству и составу.
Подготовка и условия съемки
Перед фотографированием деталь необходимо отмыть от масляной пленки и грязи. Масло дает блики, которые сбивают автофокус камеры, а налипшая почва скрывает границы элементов и маркировку. Съемку лучше проводить при ровном дневном свете или с использованием направленного источника, избегая жестких теней, перекрывающих профиль детали. В кадре не должно быть лишних предметов, захламляющих фон.
Минимальный набор кадров
- Общий вид с двух взаимно перпендикулярных сторон. Должно быть четко видно, из какого конца выходит шток, и как расположены крепежные узлы относительно корпуса.
- Макросъемка крепежных узлов. Для проушин — крупно внутренность ушка и профиль фасок. Для резьб — участок витков и торец.
- Маркировка и шильдики. Заводская гравировка, клеймо, накатка или этикетка. Текст должен быть читаем. Если маркировка нанесена краской и частично стерта, нужно сфотографировать под разными углами с подсветкой.
- Зоны разрушения и износа. Трещины по сварным швам, вырванные резинометаллические шарниры, задиры на штоке, потеки масла из сальника. Эти повреждения показывают слабые места конструкции, которые можно усилить при изготовлении копии.
- Детали клапанного блока (если амортизатор разобран). Если заказчик предоставил деталь в разобранном состоянии, отдельно фотографируются клапаны, дроссельные шайбы и пружины.
Дополнительные данные о режиме эксплуатации
Геометрия и тип крепления дают форму, но не демпфирующие характеристики. Два амортизатора с идентичными габаритами могут иметь кардинально разные внутренние настройки в зависимости от массы машины и точки установки. Для настройки усилия сжатия и отбоя производителю полезно знать контекст:
- Рабочее положение цилиндра (вертикальное, горизонтальное, под углом). От этого зависит уровень заливки масла и конструкция компенсационной камеры.
- Масса оборудования, приходящаяся на узел. Не требуется точный расчет, достаточно указать тип машины и примерную долю нагрузки на ось.
- Температурные условия. Узлы, расположенные вблизи двигателя или гидронасоса, требуют применения термостойких уплотнений.
- Наличие газового подпора. Если оригинальный амортизатор был газомасляным, это нужно указать. Газовый подпор предотвращает кавитацию при высоких частотах работы.
Формат предоставления информации
Пересылка замеров обрывками текста в мессенджере часто приводит к потере данных или искажению. Оптимальный подход — структурировать информацию в виде списка, сопроводив ее архивом фотографий. Использование единого шаблона гарантирует, что ни один из критических размеров не будет пропущен.
Объект: Амортизатор подвески катка
1. Длина растянутая: 450 мм
2. Длина сжатая: 280 мм
3. Ход штока: 170 мм
4. Нижнее крепление: проушина, внутр. диам. 20 мм, ширина 30 мм
5. Верхнее крепление: шток с резьбой M12x1.5, длина резьбы 25 мм
6. Диаметр цилиндра: 54 мм
7. Диаметр штока: 18 мм
8. Положение при работе: вертикальное, штоком вверх
Типичные ошибки при снятии параметров
Анализ запросов на изготовление показывает несколько устойчивых ошибок, которые совершают заказчики на этапе сбора данных.
- Замер общей длины корпуса вместо межцентрового расстояния. Рабочая длина амортизатора — это всегда расстояние между осями или торцами креплений, а не габарит трубы.
- Попытка измерить внутренний диаметр проушины вместе с резиновой втулкой. Резина деформируется при вставлении пальца, и измеренный диаметр будет меньше реального металлического отверстия. Втулки необходимо выпрессовывать.
- Неполное сжатие амортизатора при замере. Газонаполненные демпферы оказывают серьезное сопротивление. Если сжать деталь только частично (насколько хватило силы рук), длина в сжатом состоянии будет определена неверно, а ход штока окажется заниженным.
- Фотографии без масштаба и привязки. Съемка деталью в кадре без линейки или хотя бы привычного предмета рядом не дает представления о пропорциях. Крупная проушина на фото может выглядеть как мелкая без масштабного ориентира.
Изготовление детали по образцу — процесс, полностью зависящий от качества входящих данных. Детальная дефектация, использование точного измерительного инструмента, аккуратная съемка и понимание логики работы узла позволяют минимизировать допущения на этапе конструирования. Чем полнее пакет предоставленной информации, тем выше вероятность, что новый амортизатор потребует минимальной подгонки при монтаже и отработает ресурс, сопоставимый с оригинальной деталью.